
Následný pólový motor má dve rýchlosti: typy navíjania, konštrukcia jadra, výber
Dva 22 kW motory ventilátora, rovnaká veľkosť rámu, rovnaký výrobca, rovnaký pracovný cyklus: na jednom štítku je 1 800 ot./min., na druhom 1 800/900 ot./min. Druhým je jednovinutie s následným pólovým strojom a každý rozdiel medzi nimi je umiestnený vo vnútri zväzku laminácií statora a svorkovnice.
Keď sa niekto spýta, čo má následný pólový motor, odpoveď začína dvoma rýchlosťami z jedného vinutia, zhruba polovicou skupín cievok porovnateľného konvenčného vinutia a sadou odvinutých pólov, ktoré nesú tok bez prenášania medi. Menej pohodlnou polovicou odpovede je sploštený tvar vlny toku vzduchovej medzery, väčšia harmonická strata v jadre a menšie chladenie pri nízkej rýchlosti. O týchto troch položkách rozhoduje rovnako dodávateľ laminácie ako aj konštruktér motora.
Krátka odpoveď v obyčajných číslach
Následný pólový motor má nasledujúce charakteristiky a každý z nich má priamy vplyv na jadrá statora a rotora, ktoré musí kupujúci špecifikovať.
- Dve rýchlosti z jedného vinutia. Bežný pomer je 2:1, teda 1 800/900 otáčok pri 60 Hz a 1 500/750 otáčok pri 50 Hz.
- Šesť skupín cievok namiesto dvanástich v trojfázovom štvorpólovom ráme.
- Odvinuté palice. Iba polovica pólov nesie cievky a zvyšné póly preberajú svoju polaritu zo železnej dráhy, odkiaľ pochádza termín dôsledok.
- Menej medených a kratších koncových vinutí, pretože počet skupín cievok a medziskupinové spojenia klesajú.
- Sploštený tvar vlny toku. Odvinuté póly predstavujú rozdielnu efektívnu priepustnosť vzduchovej medzery, takže harmonický obsah stúpa.
- Pokuta za chladenie pri nízkej rýchlosti. Ventilátor namontovaný na hriadeli pri polovičnej rýchlosti pohybuje oveľa menej ako polovica vzduchu, ktorý sa pohybuje pri plnej rýchlosti.
Pre nákupný alebo inžiniersky tím, ktorý špecifikuje jadrá, sú najdôležitejšie odvinuté póly a priebeh toku. Následný pólový stator nie je štandardný štvorpólový stator s iným typovým štítkom; jeho zubová a jarmová časť sú poháňané nízkorýchlostným spojením.
Ako jedno vinutie vytvára dve čísla pólov
Bežné trojfázové štvorpólové koncentrické vinutie potrebuje dvanásť skupín cievok: štyri póly vynásobené tromi fázami. Následné pólové vinutie v rovnakom statore používa šesť. Každá skupina je spojená tak, že tok opúšťajúci navinutý pól sa vracia cez pól, ktorý nenesie žiadnu vlastnú cievku. Pretože odvinutý stĺp je napájaný tou istou železnou cestou, má opačnú polaritu ako jeho susedia a funguje presne ako navinutý stĺp opačného znamienka.
Pripojte toto vinutie jedným smerom a stroj beží ako štyri póly. Znovu ho pripojte a tá istá meď sa správa ako osem efektívnych pólov. Synchrónna rýchlosť sleduje počet pólov, takže 60 Hz stroj dáva 1 800 ot./min a 900 ot./min. Pri preklzávaní sa zaťažený motor s veveričkovou klietkou zvyčajne ustáli v blízkosti 1 750 otáčok za minútu a 875 otáčok za minútu.
Menej skupín cievok
Šesť skupín namiesto dvanástich znamená menej medi, kratšie koncové závity, menej spojov a kratšiu axiálnu konštrukciu. Navíjacie nástroje a čas vkladania cievky klesajú, čo je dôvod, prečo dizajn prežije aj v sériovej výrobe citlivej na náklady.
Vyššia harmonická strata
Tvar vlny toku vzduchovej medzery je v následnom zapojení pólov plochejší. Extra obsah tretej a piatej harmonickej zvyšuje straty v jadre a počuteľný hluk, čo je presne ten režim, v ktorom vysokokvalitná, nízkostratová neorientovaná kremíková oceľ spláca svoje dodatočné náklady.
Chladenie na polovičnú rýchlosť
Ventilátor namontovaný na hriadeli stráca prúdenie vzduchu oveľa rýchlejšie ako rýchlosť. Krútiaci moment pri 900 ot./min je často prijateľný; zvýšenie teploty často nie je a táto medzera sa zvyčajne nachádza na skúšobnej stolici a nie pri kontrole návrhu.
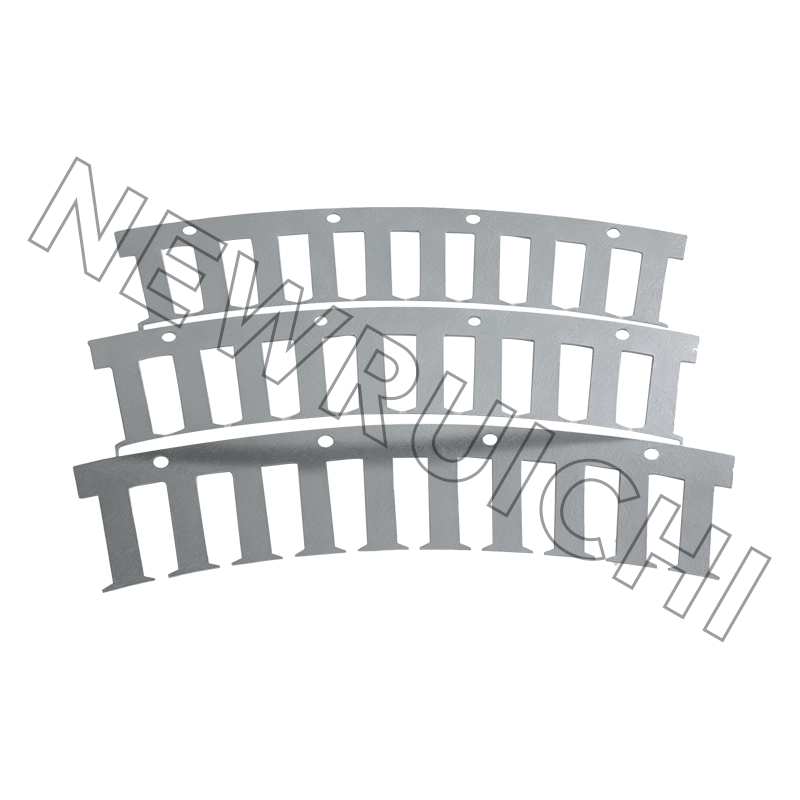
AC indukčné stroje postavené na tomto princípe sa spoliehajú na súpravu jadra statora a rotora, ktorá už bola dimenzovaná pre obe pripojenia, čo je bod, v ktorom sa stretáva zdroj komponentov a konštrukcia motora.
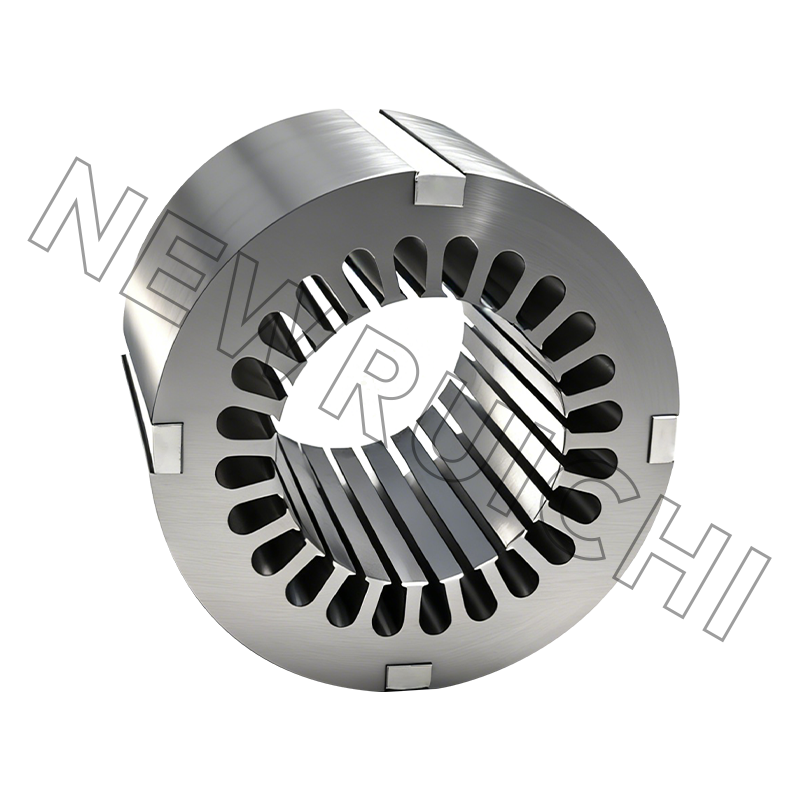
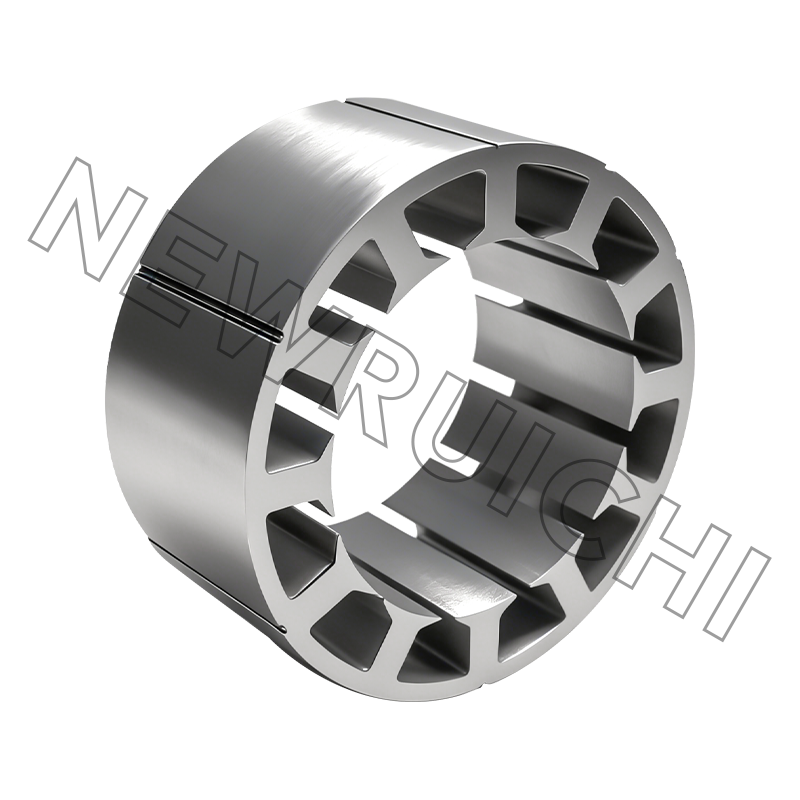
 Zostava statora a jadra rotora striedavého motora Vysoko presné stohované jadrá statora a rotora pre striedavé motory, relevantné pri porovnaní konvenčných a následných pólových usporiadaní v rovnakom ráme. Zobraziť produkt →
Následný pól verzus konvenčné vinutie
Nižšie uvedené porovnanie je nakreslené pre rovnaký rám statora s frekvenciou 60 Hz, ktorý beží buď ako bežný štvorpólový jednorýchlostný motor, alebo s následným pólovým jednovinutím.
Metriky, ktoré sa objavia až po prvom prototype
Dizajnové recenzie sa zvyčajne zameriavajú na menovité otáčky a krútiaci moment. Nižšie uvedená tabuľka porovnáva rovnaký statorový rám v následnom zapojení pólov s konvenčným štvorpólovým zapojením, indexované na 100 pre konvenčný prípad. Ide skôr o typické pozorovania prototypu a testovacej stolice než o jednu hodnotu v údajovom liste, takže s nimi zaobchádzajte ako s rozsahmi.
Dve vysoké tyče sú tie, ktoré vytvárajú redizajnovú prácu. Vibrácie a hluk stúpajú, pretože odvinutý pól mení distribúciu sily okolo vzduchovej medzery a harmonická strata jadra stúpa, pretože tvar vlny toku už nie je blízky sínusoide. Obidva efekty nútia dizajnérov k tenším lamináciám, triedam kremíkovej ocele s nižšou stratou, skôr prepojeným než zváraným zväzkom a v mnohých prípadoch k šikmému rotoru. Pre bližší pohľad na to, ako metóda stohovania posúva stratu jadra, toto porovnanie vzájomne prepojené laminované jadrá pokrýva praktické kompromisy.
Kde skutočne bežia následné pólové stroje
Dvojrýchlostná prevádzka sa oplatí všade tam, kde časť dňa beží záťaž na plný dopyt a zvyšok na čiastočnú záťaž. Nižšie uvedená distribúcia odráža aplikačnú zmes pri práci priemyselného ventilátora, čerpadla a kompresora.
Spoločnou niťou je zaťaženie štvorcového zákona. Výkon ventilátora a čerpadla klesá zhruba s kockou otáčok, takže stroj bežiaci na polovičné otáčky potrebuje pri plnej rýchlosti asi jednu osminu výkonu hriadeľa. Následný pólový motor zachytáva časť tejto úspory bez akejkoľvek pohonnej elektroniky, čo je dôvod, prečo dizajn prežije v nákladných aplikáciách s vysokým zaťažením, aj keď pohony s premenlivou frekvenciou teraz pokrývajú väčšinu ostatných prípadov.
Druhý význam: Rotory s následným pólovým permanentným magnetom
Rovnaký pojem popisuje úplne inú konštrukciu na strane rotora. V následnom stroji s permanentnými magnetmi na póly sú namontované alebo zapustené magnety s jednou polaritou a železné póly medzi nimi sú magnetizované susednými magnetmi na opačnú polaritu. Polovica pólov sú magnety, druhá polovica je železo.
Pre kupujúceho sú dôsledky obchodné aj mechanické.
- Hmotnosť magnetu výrazne klesá na pólový pár a magnety sú dominantnou nákladovou položkou v trakčných, servomotoroch a motoroch spotrebičov.
- Rotor sa stáva výrazným, takže reluktančný krútiaci moment sa pridáva ku krútiacemu momentu magnetu a rozsah otáčok konštantného výkonu sa rozširuje, čo pomáha pri prevádzke so zoslabovaním poľa.
- Dráha toku je asymetrická, čo zvyšuje zvlnenie krútiaceho momentu, nevyvážený magnetický ťah a harmonickú stratu rotora.
- Geometria laminovania rotora sa stáva kritickou: pólové oblúky, bariéry toku a hrúbka mosta musia byť zladené.
Posledný bod je výrobný problém, nielen problém simulácie. Zostavy rotorov tohto typu sú zvyčajne skôr prepojené ako zvárané, pretože zváranie skratuje lamely pozdĺž stohu a pridáva stratu jadra presne tam, kde je strata harmonických už vysoká.
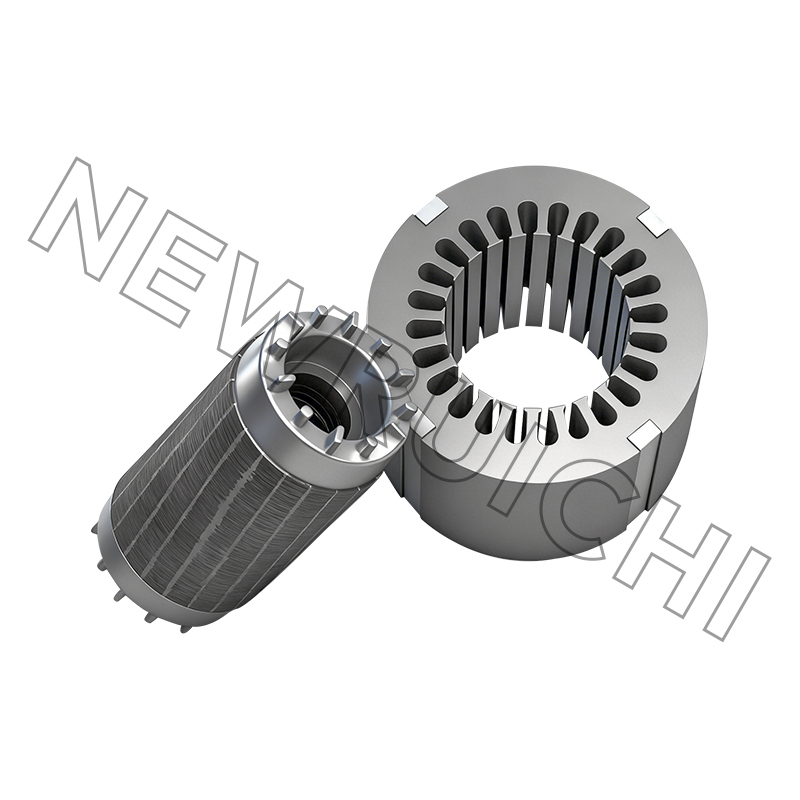
 Laminované jadro Interlock pre bezzvarové stohy motora Dokončená zostava prepojeného jadra motora s bezzvarovou konštrukciou bez lepidla, relevantná pre dvojrýchlostné zostavy rotorov, kde ide o straty pri zváraní a kontrolu výroby. Zobraziť produkt →
Špecifikácia jadier pre dvojrýchlostný stroj: funkčná sekvencia
- Najprv opravte rýchlostný pár a povinnosť. Skontrolujte, či je nízka rýchlosť nepretržitá alebo sa používa len na štartovanie, polohovanie alebo nočnú prevádzku. Pomer 2:1 je štandardný, ale sú možné aj iné pomery za cenu zložitosti navíjania.
- Dimenzujte magnetický obvod pre najhoršie podmienky toku. Odvinuté pólové zuby a strmeň za nimi nesú koncentrovaný tok, preto skontrolujte hustotu toku v nízkorýchlostnom zapojení a nie len pri menovitej vysokej rýchlosti.
- Znovu skontrolujte chladenie pri nízkej rýchlosti. Ak je ventilátor namontovaný na hriadeli, naplánujte si nútené vetranie, väčší ventilátor alebo nižšiu triedu zvýšenia teploty. Toto rozhodnutie často mení rám a kryt.
- Spôsob stohovania vyberte zámerne. Blokovanie je rýchle a objemovo stabilné; lepenie poskytuje najnižšiu stratu jadra; laserové alebo TIG zváracie nástroje sa rýchlo zdvíhajú, ale vytvárajú medzilaminačné skraty, ktoré spôsobujú stratu. Dvojrýchlostné stroje s vysokým obsahom harmonických pociťujú túto penalizáciu výraznejšie ako jednorýchlostné stroje.
- Overte pomocou laserom vyrezaných vzoriek predtým, ako sa pustíte do tvrdého obrábania. Vzorové laminácie umožňujú tímu merať prúd naprázdno, nárast teploty a hluk na skutočnom pripojení.
- Uzamknite dokumentáciu. Pred prvou výrobnou objednávkou dohodnite hrúbku laminácie, triedu kremíkovej ocele, metódu stohovania, limity otrepov a záznamy o kontrole.
Dodávateľ, ktorý riadi vstup z kremíkovej ocele aj hotový stoh, odstraňuje jeden z obvyklých režimov zlyhania, čo je dobrý dôvod na preskúmanie výrobný reťazec pred zadaním dvojrýchlostnej základnej objednávky.
Podrobnosti o údržbe a dodržiavaní predpisov, ktoré sa prehliadajú
- Identifikácia terminálu. Následné pólové vinutie zvyčajne pristane na šiestich vodičoch. Opätovné ukončenie opraveného motora na nesprávnom pripojení vytvorí stroj, ktorý beží, ale pri nesprávnej rýchlosti a s nadmerným prúdom.
- Stykače a spínanie. Zmena rýchlosti sa vykonáva mechanicky, nie elektronicky. Prehĺbené kontakty a uvoľnené spojenia sú bežné dôvody, prečo motor odmieta dosiahnuť nízku rýchlosť.
- Teplota pri nízkej rýchlosti. Overte si to po každom pretočení. Ak opravovňa namontuje bežný hriadeľový ventilátor, rezerva pri nízkych otáčkach zmizne.
- Izolácia a limity zvýšenia teploty. Skontrolujte podľa IEC 60034-1 alebo NEMA MG 1 a potvrďte triedu izolácie, ktorú opravovňa skutočne použila, a nie triedu na pôvodnom typovom štítku.
- Materiálová trieda po rekonštrukcii. V dvojrýchlostnom stroji harmonická strata spôsobuje, že druh kremíkovej ocele má väčší vplyv ako v jednorýchlostnom motore, takže nahradenie nižšej triedy na úsporu nákladov sa zvyčajne prejavuje ako teplo.
Na strane ponuky žiadajte skôr zdokumentované systémy kvality ako certifikáty v brožúre: ISO 9001 ako základ, IATF 16949, kde motor končí vo vozidle, ISO 14001 pre environmentálnu zhodu a ISO 3834 pre zvárané rámy, ako sú základne strojov typu skriňového typu. Vďaka týmto dokumentom je možné skontrolovať dvojrýchlostnú jadrovú objednávku od zvitku z kremíkovej ocele až po hotový stoh, vrátane strany surovín, ako je vysokokvalitná neorientovaná kremíková oceľ vo forme zvitkov, pásov alebo plechov.
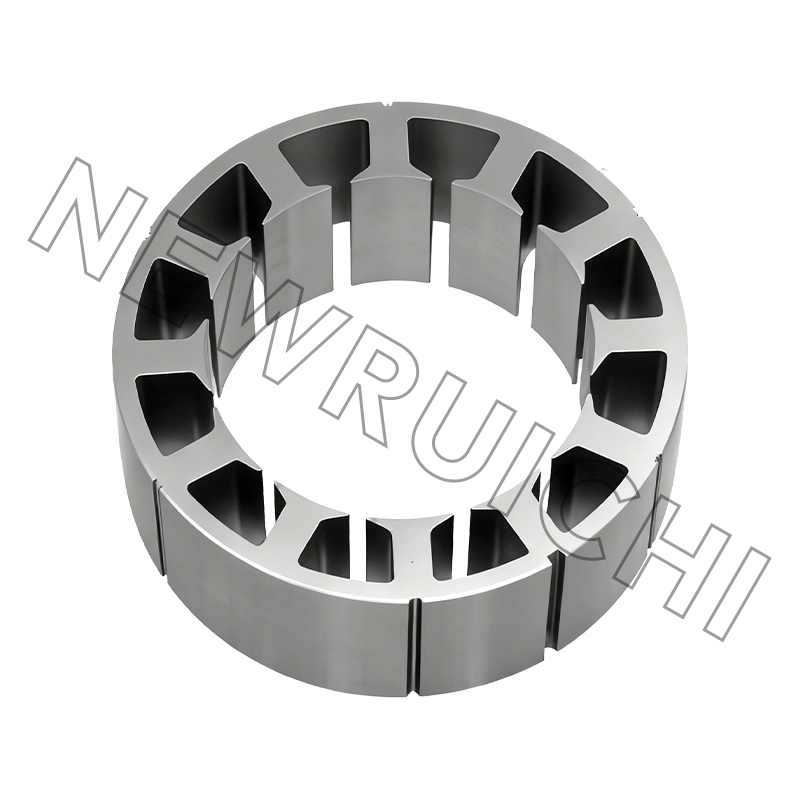
 Rolka, pásik a plech zo silikónovej ocele Kvalitne kontrolovaná silikónová oceľ vo forme kotúčov, pásov a plechov pre jadrá motorov a presné razenie, relevantné pri špecifikácii laminovacieho materiálu a dodávateľskej dokumentácii. Zobraziť produkt →
Následný pólový motor má dve rýchlosti z jedného vinutia, šesť skupín cievok namiesto dvanástich, odvinuté póly, ktoré nesú tok, ale nie meď, a tvar vlny toku, ktorý je na jadre tvrdší ako bežné vinutie. Tieto skutočnosti sa premieňajú na náklady a riziko vo fáze laminovania, pretože triedu ocele, hrúbku laminácie, metódu stohovania a dĺžku stohu je potrebné zvoliť pre nízkorýchlostné pripojenie a nie len pre rýchlosť typového štítku.
Vaša emailová adresa nebude zverejnená. Povinné polia sú označené *

 Email: [email protected]
[email protected]
[email protected]
 Telefón/Telefón:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Autorské práva © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Výrobcovia statorových a rotorových jadier
