
Sprievodca jednosmerným motorom kotvy: Laminácie, vinutia a možnosti zostavy jadra
Linka meniča poháňa tri 24 V jednosmerné prevodové motory s permanentným magnetom pri 1 800 ot./min. Približne po 4 500 prevádzkových hodinách začne jedna jednotka viditeľne iskriť na kefových boxoch a pri rovnakom zaťažení stratí asi 6 % zo svojej rýchlosti. Skúška vinutia je čistá. Chyba je v armatúre: drážkovaný komutátor, zväzok rotorov, ktorý je od prestavby excentrický o niekoľko stotín milimetra, a kefy na sotva 60 % ich povrchu.
Najprv záver: kotva je rotačná zostava vinutia, ktorá prenáša prúd, znižuje tok poľa a vytvára krútiaci moment. Komutátor a kefy sú to, čo udržuje prúd prúdiaci správnym smerom, keď sa rotor otáča. V stroji s jednosmerným prúdom sa tieto časti posudzujú spoločne, nie jedna po druhej. Laminačný zväzok držaný na tesných hraniciach otrepov a sústrednosti má malú hodnotu, ak komutátor nie je zaguľatený, a dokonalý komutátor nedokáže zachrániť zväzok plný medzilaminárnych skratov.
Nasleduje praktický pohľad na stranu kotvy jednosmerného motora: magnetický obvod, vinutie, limit komutácie a ako sa vlastne kupuje jadro, od laminácií vzorky až po sériovú dodávku.
Ako armatúra vytvára krútiaci moment a kde dochádza ku komutácii
Dva vzťahy vysvetľujú väčšinu meraní na skúšobnom motore s jednosmerným prúdom a oba smerujú priamo späť ku kotve.
- Krútiaci moment: T ≈ k · Φ · Ia, tok poľa vynásobený prúdom kotvy.
- Späť EMF: E ≈ k · Φ · ω, ktorý stúpa s rýchlosťou a nastavuje bežiaci prúd pri danom napájacom napätí.
- Aktuálna cesta: prívod, kefa, segment komutátora, cievka kotvy, spätná kefa.
- Komutácia: komutátor obracia prúd cievky, keď každá cievka prechádza magnetickým neutrálom, takže prúd cievky sa strieda, aj keď je napájanie jednosmerné.
- Reakcia kotvy: vlastná magnetomotorická sila kotvy nakláňa a zoslabuje hlavné pole a posúva neutrálnu os. Pri vysokom prúde to vyzerá ako iskrenie na zadnej hrane kefy a malá strata krútiaceho momentu na ampér.
Magnetický obvod
Rotorové a statorové lamely sú naskladané z neorientovanej elektroocele, normálne 0,35 mm alebo 0,50 mm. Tenšie meradlo znižuje stratu vírivých prúdov, ale znižuje stohovací faktor a zvyšuje náklady na kilogram, takže len zriedka ide o bezplatné zlepšenie.
Navíjanie
Medená výplň, mierka drôtu a dĺžka konca závitu nastavujú stratu I²R. Trieda izolácie F alebo H nastavuje, akú tepelnú rezervu môžete použiť, kým je vinutie obmedzujúcou časťou.
Komutácia
O iskrení rozhoduje kvalita kefy, tlak pružiny, excentricita komutátora a hĺbka podrezania. Hádzanie nad približne 0,02 mm sa zvyčajne prejaví ako hluk kefy dlho predtým, ako sa prejaví ako porucha, a preto sa vyššie uvedená chyba dala vysledovať po 4 500 hodinách, a nie po 500.
Napätie kotvy alebo ovládanie poľa: Rozhodnite sa pred nákupom
Rozsah otáčok je rozhodnutím riadenia, ale obmedzuje konštrukciu armatúry. Regulácia napätia kotvy, ktorá sa používa pod základnou rýchlosťou, poskytuje približne konštantný krútiaci moment a široký rozsah regulácie – obvyklá voľba pre dopravníky, podávacie valce a polohovacie osi. Oslabenie poľa, ktoré sa používa nad základnou rýchlosťou, poskytuje zhruba konštantný výkon, ale s poklesom toku klesá komutačná rezerva a napájanie poľa musí zostať stabilné pri zaťažení.
Pohony PWM s frekvenciou 20 kHz a vyššou udržujú zvlnenie prúdu a dodatočné zahrievanie kotvy, ktoré je s ním spojené, malé; pod tým skontrolujte straty kefky a jadra pri skutočnej nosnej frekvencii, namiesto toho, aby ste predpokladali, že platí číslo údajového listu. Sériovo vinuté motory nemožno zoslabovať rovnakým spôsobom, pretože pole a kotva zdieľajú rovnaký prúd. Použite sériové pohony alebo reguláciu odporu a akceptujte, že regulácia rýchlosti bude mäkšia.
Tri spôsoby, ako zostaviť rotorový zásobník a čo každý stojí
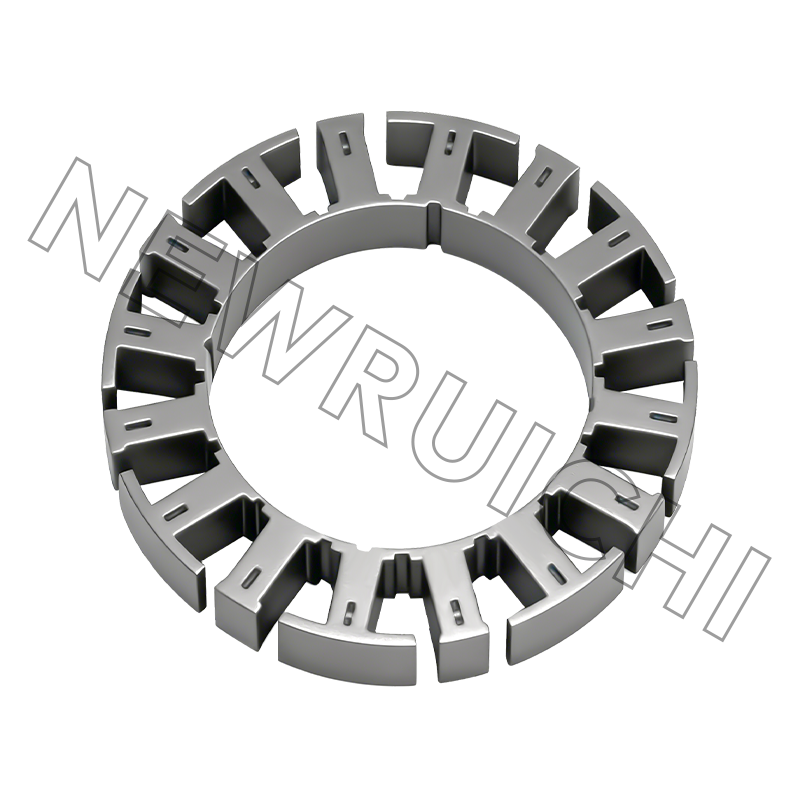
Kompromis nie je abstraktný. Prepojený zásobník šetrí náklady na nástroje, ale zárezy vytvárajú miestnu saturáciu a kontakt kov na kov. Lepidlom spojený zväzok udržuje izolačný povlak neporušený a zvyčajne meria najnižšiu stratu jadra, za cenu príslušenstva a času vytvrdzovania. Zvárané zväzky sú medzi nimi a vyberajú sa vtedy, keď na mechanickej integrite dlhého zväzku záleží viac ako pár wattov. Ak je rozhodujúcim faktorom geometria blokovania, správanie sa vzájomne prepojené laminované jadrá v presných zostavách sa oplatí skontrolovať pred zmrazením výkresu.
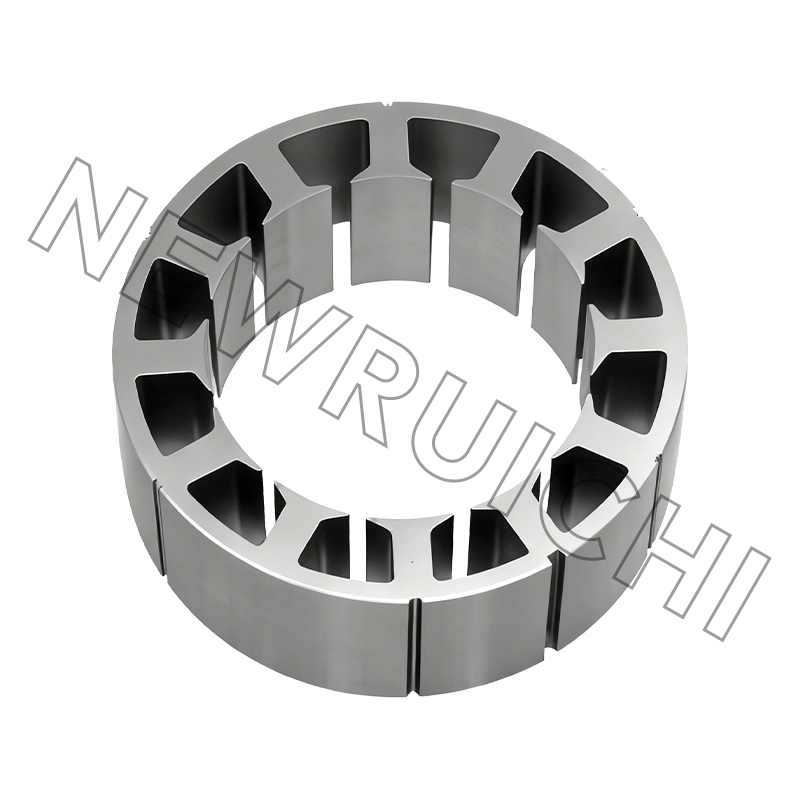
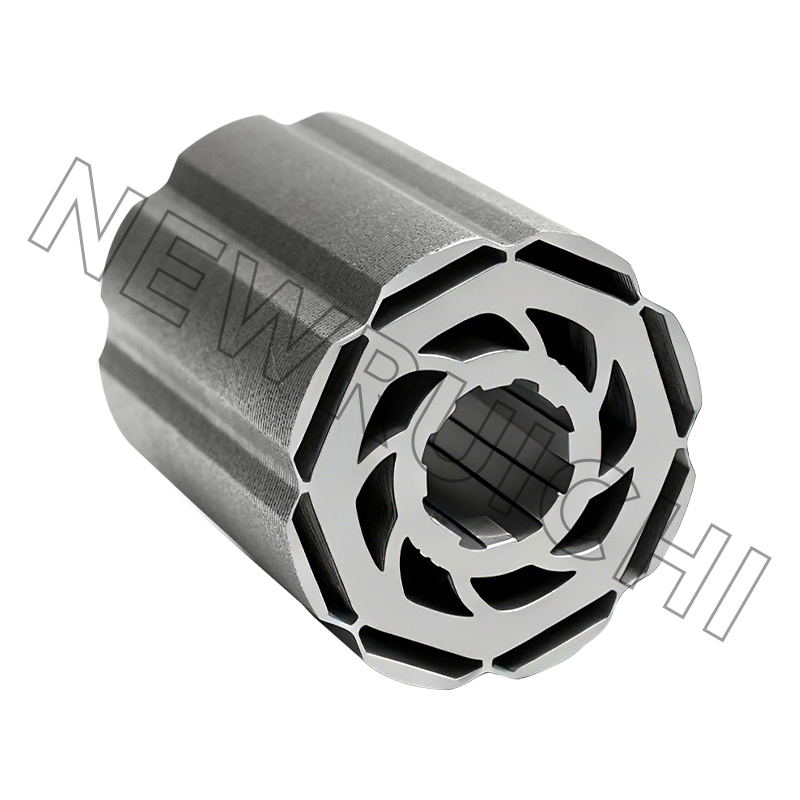
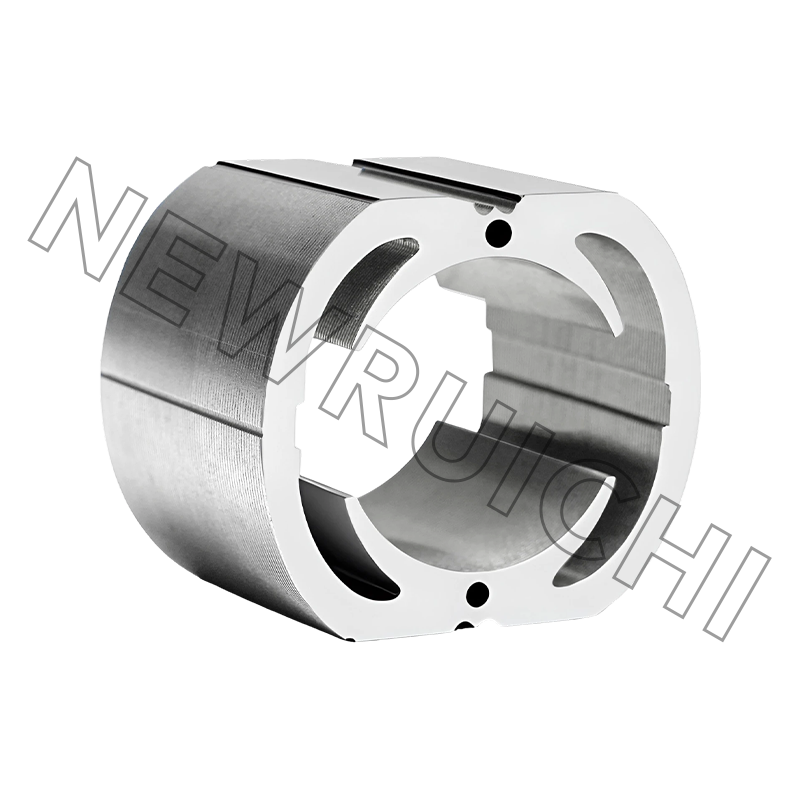
Ak je návrh stále otvorený, nákup lamiel rotora a statora na kreslenie je najrýchlejší spôsob, ako porovnať zostavy stohu predtým, ako sa zapojíte do matrice.
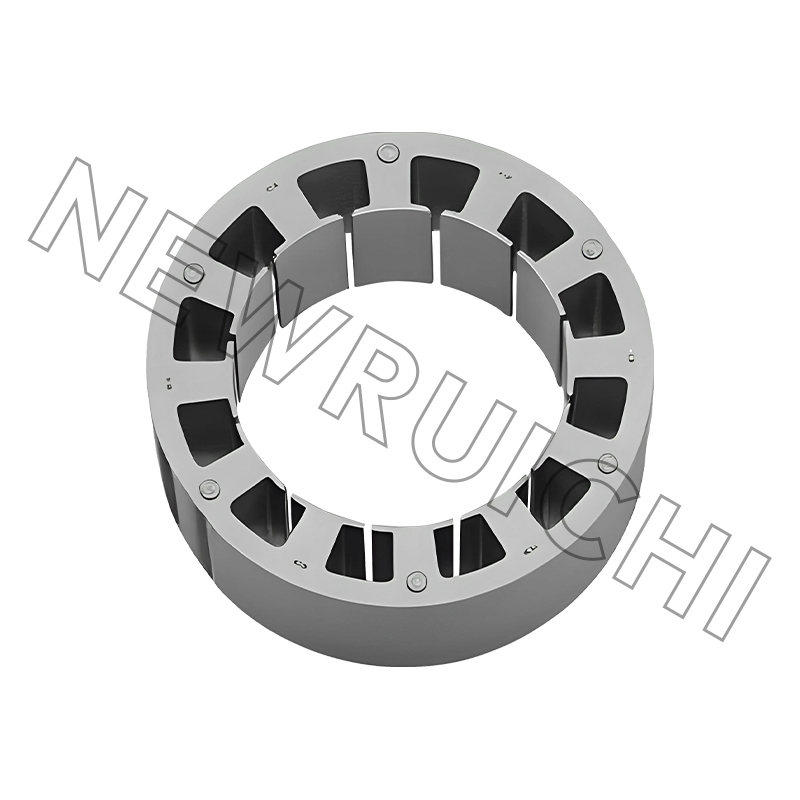 Laminácie statora a rotora jednosmerného motora Vlastné lamináty statora a rotora podporujú porovnanie stohu vo fáze návrhu pred prijatím nástroja, čo pomáha vyhodnotiť magnetické straty a montáž zostavy. Zobraziť produkt →
Straty, ktoré nenájdete v údajovom liste
Technický list poskytuje jeden údaj o účinnosti v jednom prevádzkovom bode. Rozdelenie medzi stratovými mechanizmami je to, čo rozhoduje o tom, či sa armatúra zahrieva pri polovičnom zaťažení alebo sa prehrieva pri 80% menovitého výkonu.
Orientačné rozdelenie v malom brúsenom jednosmernom motore pri menovitom zaťažení; skutočné radlice sa posúvajú s hustotou toku, rýchlosťou a triedou kief.
Strata medi sa mení s druhou mocninou prúdu, takže 10% preťaženie pridá približne o 21% viac tepla vo vinutí. Preto sa pri prúde vytlačenom na štítku zriedkavo vyskytujú poruchy kefy a navíjania. Strata jadra je stanovená hustotou toku, oceľovým meradlom a počtom interlaminárnych skratov, čo znamená, že zostava s poškriabaným povlakom sa zahrieva aj pri voľnom zaťažení – užitočná diagnostika, keď je zmontovaný motor na voľnobeh.
Kde stále víťazia kartáčované jednosmerné armatúry
Brushed DC nie je všade dedičstvom. Drží tam, kde dvojvodičové pripojenie, vysoký štartovací moment a nízkonákladový pohon prevážia nad pravidelnou údržbou kefy.
Indikatívne rozdelenie typického dopytu po brúsenej DC armatúre, nie štúdia trhu.
Každý segment namáha kotvu inak. Automobilové pomocné zariadenia potláčajú tepelné cykly a vibrácie, zdravotnícke a mobilné jednotky trestajú akustický hluk a stabilitu filmu komutátora a elektrické náradie trestá špičkový prúd. Stoh, ktorý vyhovuje jednému, zriedka vyhovuje všetkým trom bez zmeny triedy ocele alebo spôsobu výroby.
Nákup jadra: Tolerancie, testy a riziká, ktoré nesiete
| Charakteristický | Typická požiadavka | Prečo na tom záleží |
|---|---|---|
| Výška otrepu laminácie | 0,05 mm alebo menej; 0,03 mm na úzkych stohoch | Otrepuje krátke susedné lamely a zvyšuje stratu jadra |
| Vonný priemer rotora a vŕtanie hriadeľa | Na výkres, bežne ±0,05 mm | Nastavuje vzduchovú medzeru a uloženie hriadeľa; excentricita sa prejavuje ako vibrácie |
| Dĺžka stohu | Typicky ±0,2 mm | Mení konštantu toku a krútiaceho momentu z jednotky na jednotku |
| Faktor stohovania | 0,95 až 0,98 v závislosti od konštrukcie | Nižší faktor znamená viac medi pri rovnakom krútiacom momente |
| Interlaminárna izolácia | Žiadne viditeľné poškodenie povlaku | Poškriabaný povlak vytvára skraty a lokálne horúce miesta |
| Uhol skosenia | Na výkres, zvyčajne jeden rozstup slotu | Nesprávne zošikmenie zvyšuje krútiaci moment ozubenia a počuteľný hluk |
| Hádzanie komutátora po montáži | 0,02 mm alebo lepšie | Priamo ovláda iskrenie a životnosť kefy |
Tam, kde sa riziko nákupu skutočne akumuluje, je pred čerpaním. Za väčšinu sporov, ktoré vidíme, zodpovedá päť zlyhaní:
- Oceľ nahradila lacnejšiu neorientovanú triedu s vyššou stratou.
- Zvárajte rozstrekované alebo reštrukčné zámky, ktoré vyrovnávajú stoh a skracujú lamely.
- Poškodenie povlaku pri hromadnej manipulácii pred lepením stohu.
- Materiál je dodávaný nežíhaný, čo znižuje stratu jadra bez zmeny jediného rozmeru.
- Položky zmiešané v rámci jedného zásobníka sa v aktuálnom žrebovaní prejavia ako rozptyl medzi jednotkami.
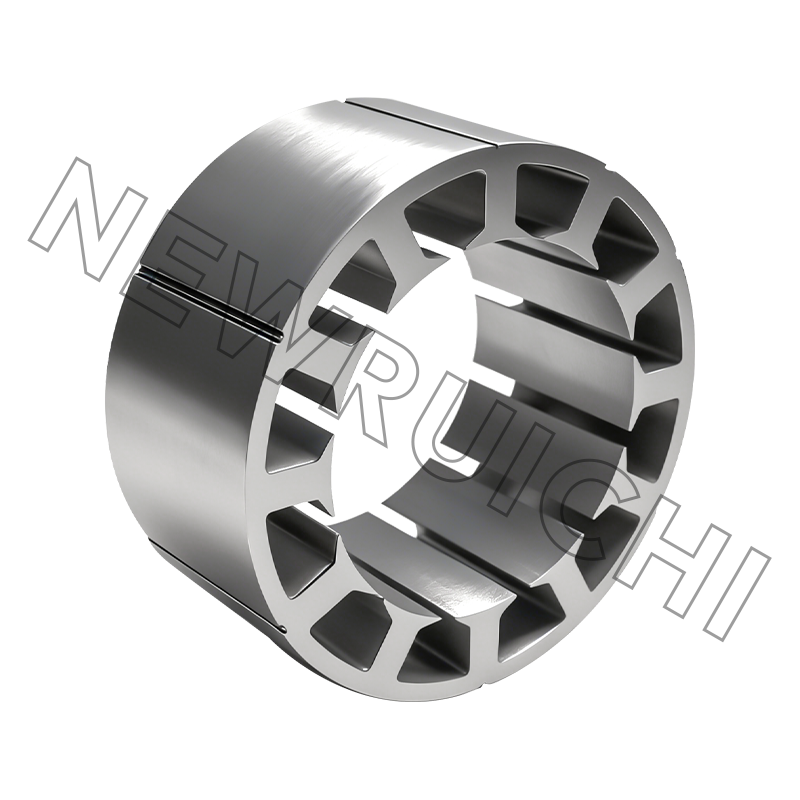
Pri objemových programoch nákup hotového stohu namiesto voľných listov presúva tieto riziká na dodávateľa a odstraňuje odchýlky v dĺžke stohu z vašej montážnej linky.
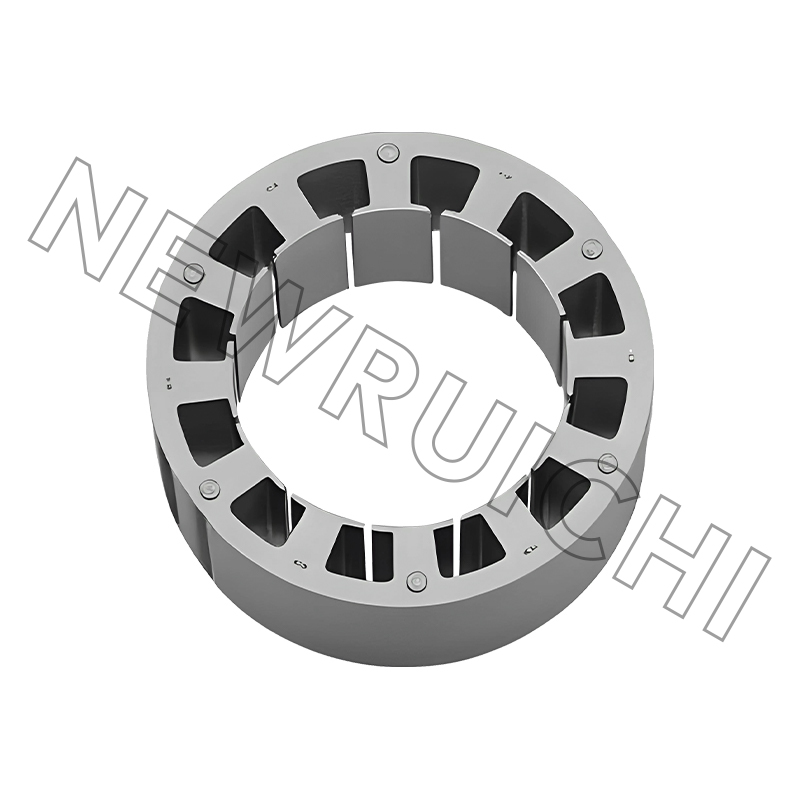 Zostavy jednosmerného motora statora a jadra rotora Hotové zostavy laminovaného jadra vyhovujú programom objemových motorov tým, že presúvajú riziko stohovania na dodávateľa a znižujú variácie dĺžky stohu na montážnej linke. Zobraziť produkt →
Od ukážky k sérii: Sekvencia, ktorá platí
1. Výkres a prehľad ocele.
Pred rezaním akéhokoľvek materiálu skontrolujte mierku, triedu, hmotnosť povlaku a zostavu stohu.
2. Laserom vyrezané vzorky.
Niekoľko stoviek kusov, žiadne nástroje, dodané, kým sa dizajn stále pohybuje.
3. Skúška zásobníka a väzby.
Zmerajte dosiahnutý stohovací faktor a dĺžku stohu oproti výkresu.
4. Fit, rotácia a tepelná skúška.
Vzduchová medzera, hádzanie, nárast teploty pri menovitom zaťažení a správanie kefy na komutátore.
5. Objemové náradie.
Razidlo alebo laserová dávka, podľa toho, čo zodpovedá množstvu a riziku zmeny.
6. Prvý článok a dokumentácia.
Rozmerová správa, materiálové certifikáty a PPAP, ak je programom automobilový priemysel.
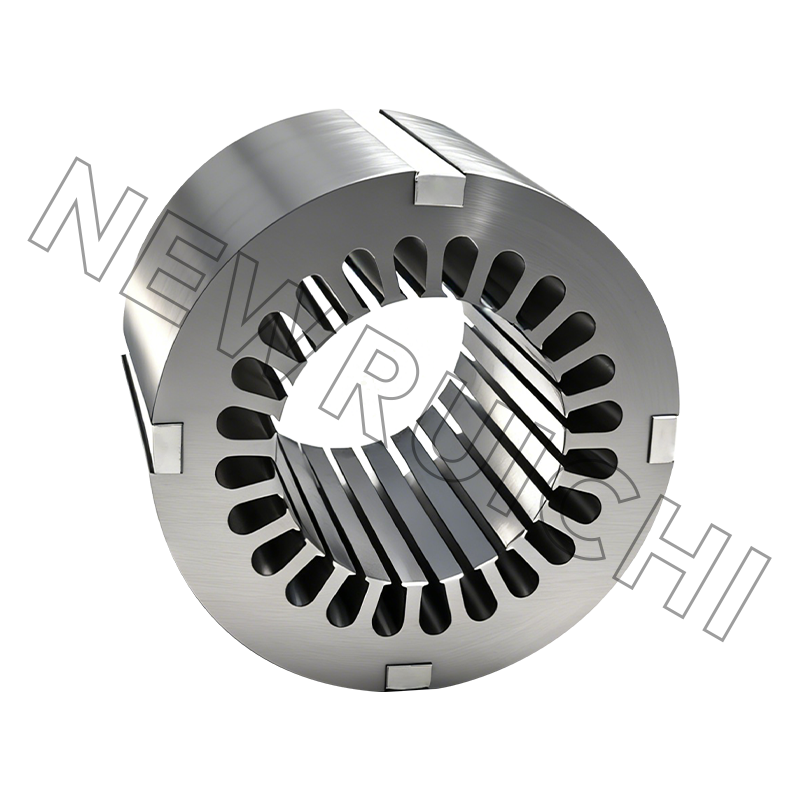
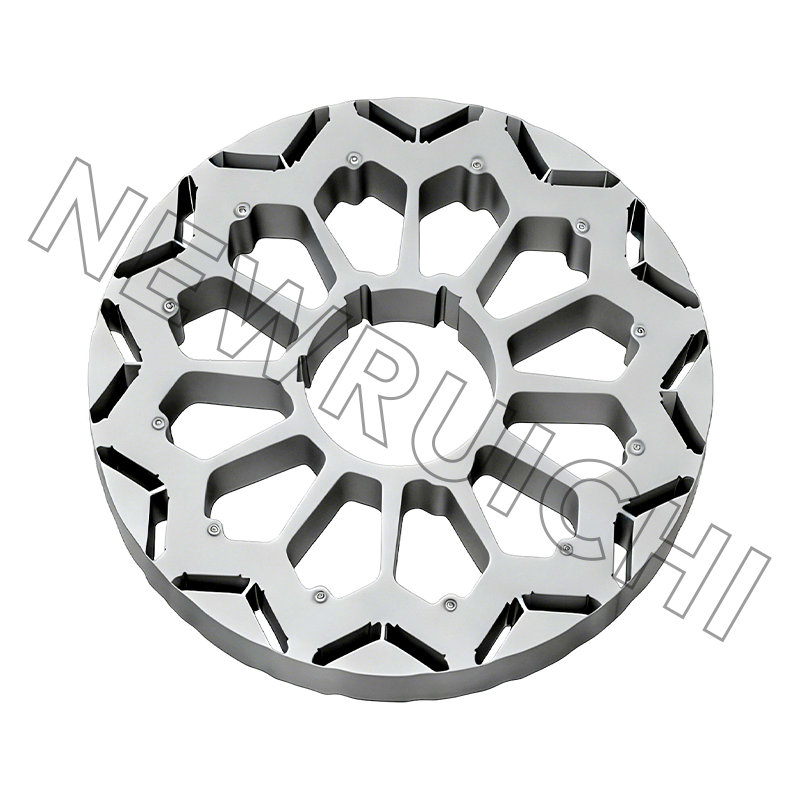
Vzorky vyrezané laserom vám tiež umožňujú otestovať zmenu triedy ocele predtým, ako sa zapojíte do matrice. Trieda s hrúbkou 0,35 mm, ktorá meria nižšiu stratu jadra, môže, ale nemusí odôvodniť dodatočné náklady na kilogram a skúšobná verzia zásobníka odpovie na túto otázku skôr za týždeň ako za štvrťrok.
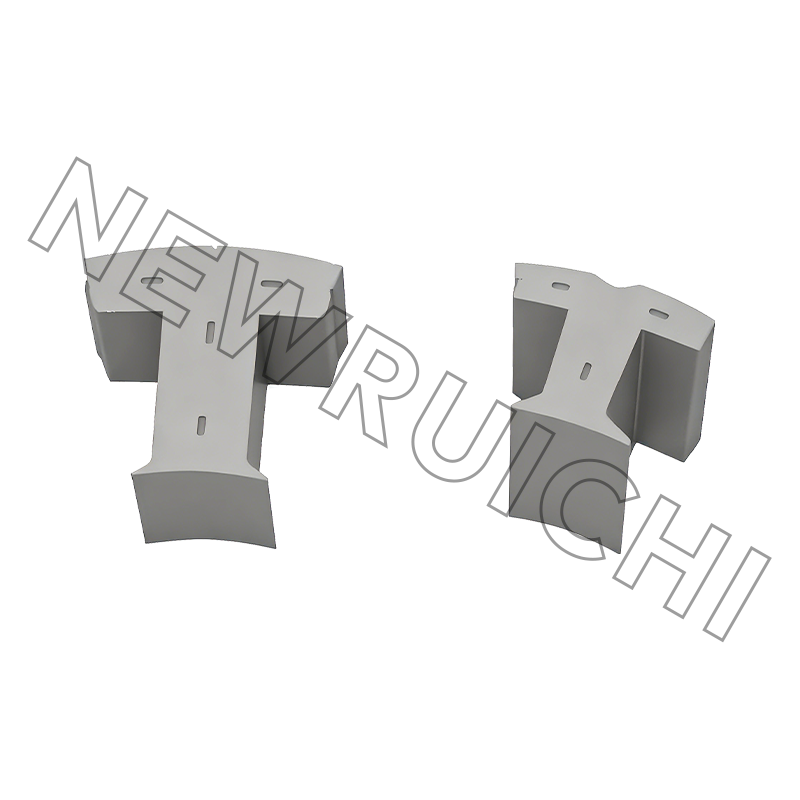
 Laserom rezané vzorky laminácie statora a rotora Vlastné vzorky laserom vyrezanej laminácie podporujú skoré kontroly konštrukcie motora a skúšky kvality ocele pred zápustkou a hromadnou výrobou. Zobraziť produkt →
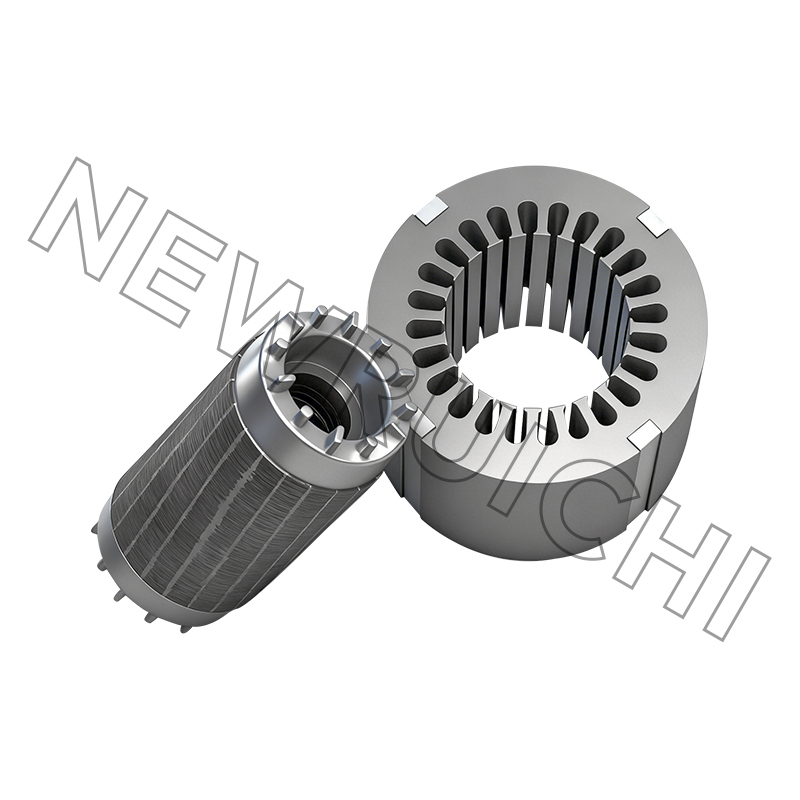
Po fáze vzorky sa pri laminácii a výrobe jadra – rezanie ocele, razenie alebo rezanie laserom, žíhanie tam, kde je to špecifikované, stohovanie zámkom, lepidlom alebo zvarom a konečná kontrola – získavajú alebo strácajú dátumy dodania. Oplatí sa prejsť tento tok raz s dodávateľom pred prvou objednávkou, nie po nej.
Poznámky k údržbe a zhode
- Kefy kontrolujte pri polovici očakávanej životnosti, nie pri poruche.
- Jednotný film komutátora čokoládovej farby je zdravý; nerovný film poukazuje na kontamináciu alebo nesprávnu triedu štetca.
- Udržujte tlak pružiny v špecifikácii. Nízky tlak glazuje komutátor, vysoký tlak rýchlo opotrebováva kefy.
- Vyčistite rozpúšťadlom kompatibilným s izoláciou vinutia; uhlíkový prach vedie.
- Skladujte naskladané jadrá suché a zabalené, pretože medzivrstvová hrdza sa správa presne ako elektrický skrat.
Čo sa týka súladu, jadrá motorov pre automobilové programy sú vo všeobecnosti súčasťou systému kvality IATF 16949, všeobecné priemyselné jadrá podľa ISO 9001 a zvárané rámy a základne podľa ISO 3834, pričom environmentálny manažment sa riadi ISO 14001. Tieto certifikáty sú menej dôležité ako papier, ale skôr ako dôvod, prečo prichádzajú správy z prvého článku, certifikáty materiálov a oznámenia o zmenách.
Nič z toho nerobí armatúru komplikovanou. To ho robí špecifickým: trieda ocele, zostava stohu, limit otrepov, hádzanie komutátora. Urovnajte tieto štyri a 4500-hodinový problém iskrenia prestane byť záhadou.
Vaša emailová adresa nebude zverejnená. Povinné polia sú označené *

 Email: [email protected]
[email protected]
[email protected]
 Telefón/Telefón:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Autorské práva © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Výrobcovia statorových a rotorových jadier
